
Śrutowanie elementów stalowych – kiedy warto usunąć rdzę, zgorzelinę i stare powłoki przed dalszą obróbką?
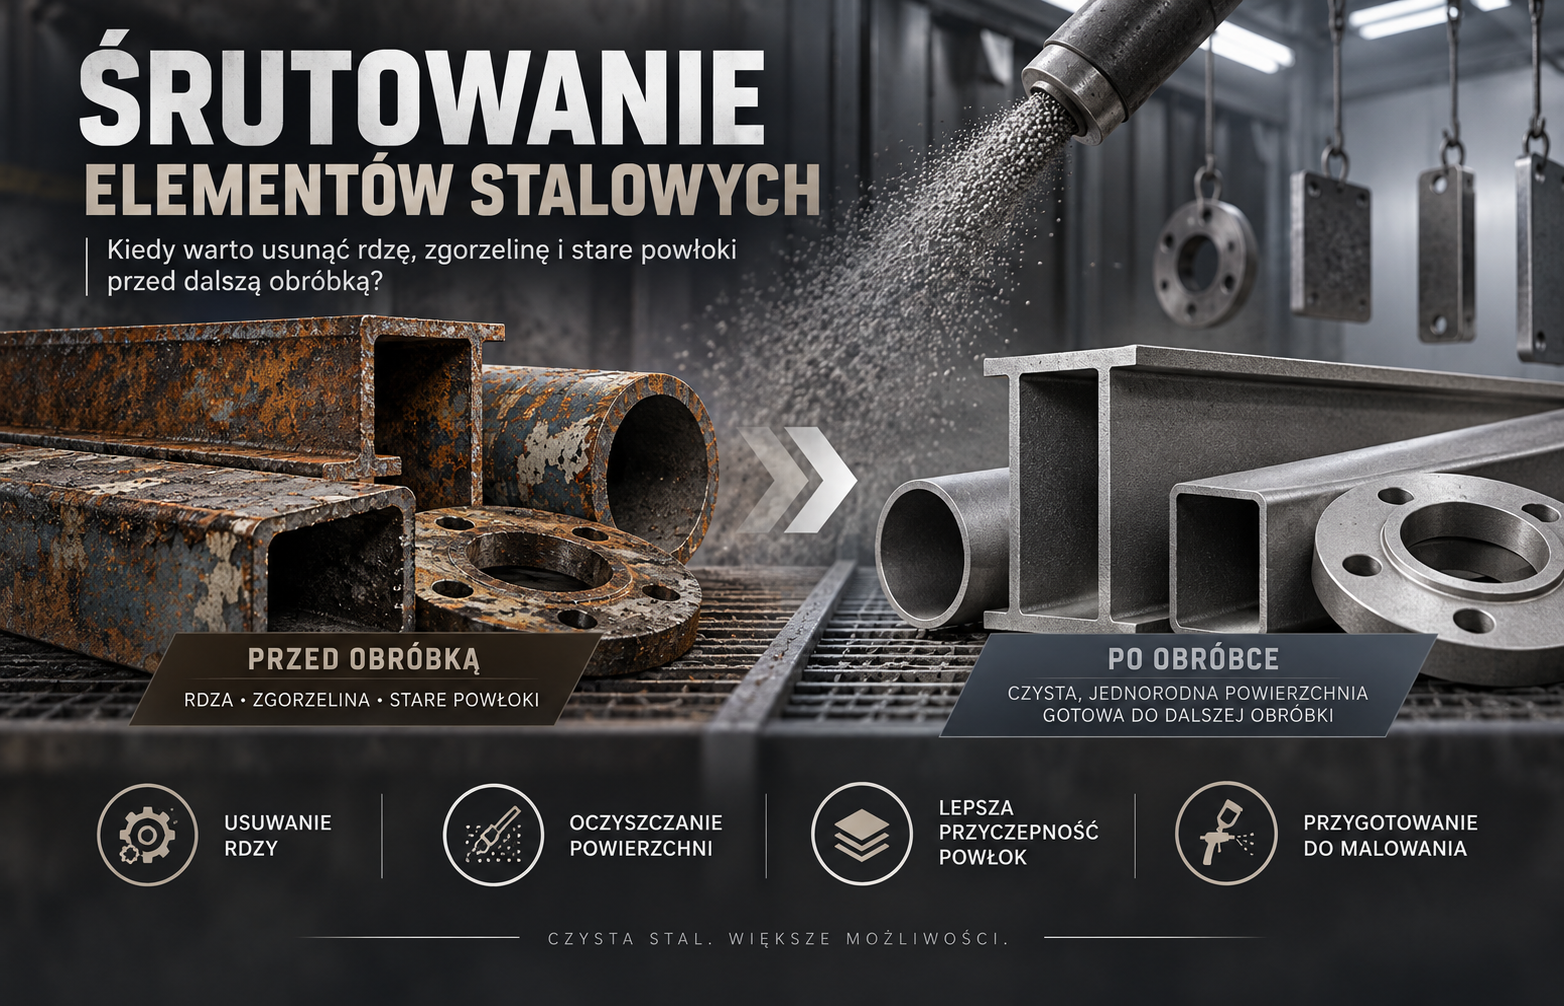
Śrutowanie elementów stalowych to jeden z najskuteczniejszych sposobów przygotowania powierzchni przed malowaniem, metalizacją, spawaniem lub nakładaniem powłok ochronnych. Samo usunięcie widocznej rdzy nie zawsze jednak wystarcza. O trwałości zabezpieczenia decydują również stopień oczyszczenia, profil chropowatości, obecność soli, pyłu, tłuszczu i wilgoci oraz czas między obróbką a aplikacją powłoki.
Po lekturze dowiesz się:
- kiedy śrutowanie jest uzasadnione technologicznie i ekonomicznie,
- czym różnią się rdza, zgorzelina walcownicza i stare powłoki,
- jak dobierać stopień przygotowania powierzchni,
- czym różnią się klasy Sa 1, Sa 2, Sa 2½ i Sa 3,
- jak kontrolować chropowatość, zapylenie, zasolenie i warunki otoczenia,
- kiedy wybrać śrutowanie, piaskowanie, szlifowanie albo czyszczenie wodą,
- jakie błędy skracają trwałość nowego zabezpieczenia,
- jak przygotować specyfikację i kryteria odbioru prac.
Czym jest śrutowanie elementów stalowych?
Śrutowanie jest obróbką strumieniowo-ścierną, podczas której ścierniwo uderza z dużą prędkością w stalową powierzchnię. Energia uderzeń usuwa produkty korozji, zgorzelinę walcowniczą, stare farby i inne słabo związane warstwy. Jednocześnie powierzchnia uzyskuje profil chropowatości, który może poprawić mechaniczną przyczepność kolejnej powłoki.
W ścisłym znaczeniu śrutowanie wykorzystuje ścierniwo metalowe, na przykład:
- śrut stalowy kulisty,
- śrut stalowy łamany,
- mieszankę śrutu kulistego i ostrokrawędziowego,
- granulat stalowy o dobranej twardości i wielkości.
W praktyce nazwa „śrutowanie” bywa stosowana szerzej i obejmuje także obróbkę innymi ścierniwami. Nie każde czyszczenie strumieniowo-ścierne jest jednak śrutowaniem. Piaskowanie, obróbka elektrokorundem, garnetem, żużlem pomiedziowym czy kulkami szklanymi może działać na podobnej zasadzie, ale daje inne tempo pracy, profil powierzchni i poziom zapylenia.
Śrutowanie nie jest tym samym co kulowanie
Celem śrutowania oczyszczającego jest usunięcie zanieczyszczeń i przygotowanie podłoża. Kulowanie, nazywane również shot peeningiem, służy przede wszystkim do wprowadzania naprężeń ściskających w warstwie wierzchniej i poprawy odporności zmęczeniowej.
Oba procesy mogą wykorzystywać śrut, ale mają inne parametry, kryteria odbioru i rezultat technologiczny.
Co usuwa się ze stali przed dalszą obróbką?
Rdza
Rdza jest produktem korozji żelaza powstającym w obecności tlenu i wilgoci. Może występować jako cienki nalot, warstwa płatowa albo głębokie wżery. Luźna rdza nie stanowi stabilnego podłoża pod farbę. Jeżeli zostanie przykryta nową powłoką, może odspajać się razem z nią.
Usunięcie rdzy jest szczególnie ważne przed:
- malowaniem antykorozyjnym,
- metalizacją natryskową,
- cynkowaniem,
- klejeniem,
- nanoszeniem powłok proszkowych,
- wykonywaniem trwałych napraw konstrukcji.
Śrutowanie usuwa produkty korozji z powierzchni, ale nie odbudowuje stali utraconej wskutek korozji. Głębokie wżery pozostają i mogą wymagać pomiaru grubości, oceny konstruktora albo naprawy spawalniczej.
Zgorzelina walcownicza
Zgorzelina walcownicza to twarda warstwa tlenków powstająca podczas walcowania stali na gorąco. Może wyglądać na zwartą i trwałą, lecz z czasem pęka lub odspaja się od podłoża.
Pozostawienie zgorzeliny pod powłoką jest ryzykowne, ponieważ:
- jej przyczepność do stali może być nierównomierna,
- uszkodzenia tworzą lokalne ogniwa korozyjne,
- korozja może rozwijać się na granicy stali i zgorzeliny,
- powłoka wygląda na prawidłową do momentu odspojenia całego układu.
Jeżeli dokumentacja powłokowa wymaga przygotowania do stopnia Sa 2½ lub Sa 3, zgorzelina powinna zostać usunięta w zakresie wynikającym z definicji danego stopnia.
Stare powłoki malarskie
Stare farby trzeba usuwać wtedy, gdy są spękane, skorodowane od spodu, odspojone, skredowane lub niekompatybilne z nowym systemem. Pełne usuwanie może być konieczne także wtedy, gdy nieznany jest skład istniejącej powłoki.
Nie zawsze trzeba oczyszczać element do gołej stali. Powłokę można częściowo zachować, jeżeli:
- jest dobrze przyczepna,
- nie wykazuje korozji podpowłokowej,
- jest kompatybilna z nową farbą,
- jej łączna grubość po renowacji będzie akceptowalna,
- producent systemu dopuszcza przemalowanie.
Granice pozostawionej powłoki powinny zostać sfazowane. Ostra krawędź między odsłoniętą stalą a starą farbą sprzyja powstawaniu defektów nowej warstwy.
Olej, smar, sole i pył
Śrutowanie nie rozwiązuje każdego problemu zanieczyszczenia.
Oleje i smary powinny zostać usunięte przed obróbką strumieniowo-ścierną. W przeciwnym razie ścierniwo może rozmazywać zanieczyszczenia po powierzchni i zanieczyszczać instalację.
Sole rozpuszczalne, zwłaszcza chlorki, mogą pozostawać w porach i wżerach. Ich obecność zwiększa ryzyko:
- korozji podpowłokowej,
- powstawania pęcherzy osmotycznych,
- przedwczesnego odspajania farby,
- szybkiego nawrotu korozji.
Po śrutowaniu trzeba również usunąć pył. Czysta wizualnie powierzchnia może nadal zawierać drobne cząstki ograniczające przyczepność powłoki.
Kiedy warto śrutować stal?
Śrutowanie jest szczególnie uzasadnione, gdy trzeba jednocześnie oczyścić powierzchnię i nadać jej kontrolowaną chropowatość.
Przed malowaniem antykorozyjnym
To najczęstsze zastosowanie. Systemy epoksydowe, poliuretanowe, etylokrzemianowe i inne powłoki przemysłowe wymagają podłoża przygotowanego zgodnie z kartą techniczną producenta.
Wymagany może być między innymi:
- określony stopień czystości,
- zakres profilu chropowatości,
- limit pyłu i soli,
- brak widocznych olejów oraz tłuszczów,
- odpowiednia temperatura stali i punkt rosy.
Śrutowanie jest zasadne, gdy planowany czas eksploatacji powłoki ma być długi, a konstrukcja będzie pracować na zewnątrz, w atmosferze przemysłowej, morskiej, wilgotnej albo chemicznie agresywnej.
Przed malowaniem proszkowym
Powłoki proszkowe wymagają czystego i stabilnego podłoża. Śrutowanie usuwa rdzę i zgorzelinę oraz zwiększa powierzchnię rzeczywistego kontaktu powłoki ze stalą.
Nie zastępuje ono jednak automatycznie chemicznego przygotowania powierzchni. W zależności od systemu produkcyjnego mogą być potrzebne również:
- odtłuszczanie,
- płukanie,
- fosforanowanie,
- pasywacja bezchromowa,
- dokładne suszenie.
Przed metalizacją natryskową
Natryskiwanie cynku, aluminium lub ich stopów wymaga bardzo dobrze oczyszczonej i wyraźnie rozwiniętej powierzchni. Zbyt gładkie podłoże może ograniczyć zakotwienie mechaniczne natryskiwanego metalu.
W tym zastosowaniu szczególne znaczenie mają:
- wysoki stopień oczyszczenia,
- ostrokrawędziowy profil,
- brak pyłu i soli,
- krótki czas między śrutowaniem a metalizacją,
- ochrona świeżo przygotowanej stali przed wilgocią.
Przed spawaniem
Śrutowanie może usuwać rdzę, zgorzelinę i farbę z obszaru spoiny. Trzeba jednak upewnić się, że zastosowane ścierniwo nie wprowadza zanieczyszczeń niepożądanych w procesie spawania.
Przed rozpoczęciem prac należy usunąć także oleje, wilgoć i resztki powłok, które mogą powodować:
- porowatość spoin,
- dymienie i emisję szkodliwych produktów,
- niestabilność łuku,
- wtrącenia,
- brak przetopu lub niezgodności powierzchniowe.
Po spawaniu może być konieczne ponowne przygotowanie powierzchni, szczególnie w rejonie spoin, odprysków, podtopień i przebarwień.
Przed klejeniem i nanoszeniem powłok specjalnych
Śrutowanie bywa używane przed klejeniem konstrukcyjnym, gumowaniem, nanoszeniem elastomerów i wykładzin ochronnych. Nie należy jednak zakładać, że bardziej szorstka powierzchnia zawsze zapewnia lepszą przyczepność.
Profil musi odpowiadać:
- lepkości materiału,
- grubości warstwy,
- zdolności zwilżania podłoża,
- wymaganiom producenta kleju lub powłoki.
Zbyt głęboki profil może zatrzymywać powietrze i pozostawiać niepokryte wierzchołki.
Podczas renowacji konstrukcji
Śrutowanie jest wskazane, gdy na dużej powierzchni występują:
- rozległe ogniska korozji,
- łuszcząca się farba,
- spękana powłoka wielowarstwowa,
- nierównomierne naprawy z wcześniejszych lat,
- korozja rozwijająca się pod powłoką.
Przy lokalnych uszkodzeniach bardziej ekonomiczne może być przygotowanie miejscowe. Decyzję należy opierać na stanie całego systemu, a nie wyłącznie na wyglądzie najbardziej skorodowanego fragmentu.
Kiedy śrutowanie może nie być najlepszym wyborem?
Śrutowanie nie zawsze jest możliwe lub opłacalne.
Alternatywę warto rozważyć, gdy:
- element jest bardzo cienki i podatny na odkształcenia,
- nie można skutecznie odseparować strefy pracy,
- pył lub odbijające się ścierniwo zagrażają sąsiednim urządzeniom,
- element zawiera precyzyjnie obrobione powierzchnie,
- konieczne jest zachowanie istniejącej, dobrze przyczepnej powłoki,
- geometria uniemożliwia dotarcie strumienia do wszystkich miejsc,
- obiekt pracuje i nie może zostać wyłączony,
- istnieje ryzyko obecności niebezpiecznych składników starej farby,
- wymagane jest usunięcie soli z głębokich wżerów, a obróbka na sucho nie jest wystarczająca.
W takich sytuacjach można zastosować obróbkę ręczną lub mechaniczną, czyszczenie wodą pod wysokim albo ultrawysokim ciśnieniem, obróbkę mokro-ścierną, trawienie chemiczne lub metody indukcyjne. Wybór zależy od rodzaju zanieczyszczenia i wymaganej jakości powierzchni.
Stopnie przygotowania powierzchni stalowej
Najczęściej stosowanym odniesieniem do wizualnej oceny stali po obróbce strumieniowo-ściernej jest seria ISO 8501. Norma rozróżnia początkowy stan powierzchni oraz końcowy stopień jej przygotowania.
Początkowe stopnie skorodowania A–D
Stan wyjściowy wpływa na pracochłonność oraz wygląd powierzchni po oczyszczeniu:
- A – stal w dużej mierze pokryta przylegającą zgorzeliną, z niewielką ilością rdzy,
- B – powierzchnia, na której rozpoczęło się rdzewienie i odspajanie zgorzeliny,
- C – zgorzelina w dużej części odpadła lub daje się usunąć, widoczne mogą być niewielkie wżery,
- D – zgorzelina została usunięta przez korozję, a powierzchnia wykazuje ogólne wżery.
Stopień D nie oznacza automatycznie, że element nie nadaje się do dalszego użytkowania. Wymaga jednak zweryfikowania ubytku grubości i znaczenia wżerów dla nośności.
Sa 1 – lekkie oczyszczenie strumieniowo-ścierne
Usuwa się słabo przylegającą zgorzelinę, rdzę, powłoki i zanieczyszczenia. Powierzchnia nie jest oczyszczona gruntownie.
Sa 1 może być wystarczające w ograniczonych zastosowaniach tymczasowych lub technologicznych, ale zwykle nie jest odpowiednim podłożem dla wysokotrwałego systemu antykorozyjnego.
Sa 2 – gruntowne oczyszczenie
Usuwane są zgorzelina, rdza, powłoki i zanieczyszczenia w zakresie wymaganym dla tego stopnia. Pozostałości mogą być obecne, lecz powinny być dobrze związane z podłożem.
Sa 2 może być stosowane w mniej wymagających warunkach, jeżeli dopuszcza je specyfikacja i producent farby.
Sa 2½ – bardzo gruntowne oczyszczenie
To jeden z najczęściej wymaganych stopni przygotowania pod przemysłowe systemy antykorozyjne. Powierzchnia powinna być wolna od widocznego oleju, tłuszczu i brudu oraz od zgorzeliny, rdzy i powłok, z wyjątkiem niewielkich pozostałości widocznych jako lekkie plamki lub smugi.
Sa 2½ jest często rozsądnym kompromisem między jakością, czasem i kosztem, ale nie należy wpisywać go do każdej specyfikacji automatycznie.
Sa 3 – oczyszczenie do stali jednolitej wizualnie
Powierzchnia po oczyszczeniu powinna mieć jednolity metaliczny wygląd i spełniać najwyższy stopień wizualnego przygotowania w tej klasyfikacji.
Sa 3 stosuje się między innymi:
- pod niektóre systemy metalizacji,
- w szczególnie agresywnych warunkach,
- pod powłoki o wysokich wymaganiach,
- tam, gdzie przewiduje to projekt lub procedura technologiczna.
Sa 3 nie gwarantuje jednak braku soli, pyłu ani niewłaściwej chropowatości. Jest to przede wszystkim wizualny stopień oczyszczenia.
Stopnie St a obróbka strumieniowo-ścierna
Oznaczenia St dotyczą przygotowania ręcznego i mechanicznego, na przykład szczotkowania, skrobania oraz szlifowania. Nie są bezpośrednim zamiennikiem klas Sa.
Powierzchnia przygotowana do St 3 może być bardzo starannie oczyszczona mechanicznie, ale zwykle nie ma tak równomiernego profilu jak powierzchnia po prawidłowym śrutowaniu.
Chropowatość: dlaczego sama klasa Sa nie wystarcza?
Klasa Sa opisuje wizualną czystość, a nie geometrię powierzchni. Dwie powierzchnie ocenione jako Sa 2½ mogą mieć zupełnie różny profil.
Na chropowatość wpływają:
- rodzaj ścierniwa,
- jego wielkość i kształt,
- twardość ziaren,
- prędkość uderzenia,
- kąt prowadzenia strumienia,
- odległość dyszy,
- czas obróbki,
- twardość stali,
- stan mieszanki roboczej w instalacji.
Śrut kulisty a ostrokrawędziowy
Śrut kulisty ma tendencję do młotkowania i zaokrąglania profilu. Sprawdza się w instalacjach wirnikowych, przy czyszczeniu odlewów i w procesach wymagających kontrolowanego uderzania.
Śrut łamany lub inne ścierniwo ostrokrawędziowe tworzy bardziej kanciasty profil. Jest często preferowane przed metalizacją i pod powłoki wymagające wyraźnego zakotwienia.
Mieszanka śrutu może łączyć zdolność oczyszczania z uzyskaniem określonego profilu. Jej skład powinien być kontrolowany, ponieważ ziarna zużywają się i zmieniają kształt.
Jak dobrać profil do powłoki?
Nie istnieje jedna uniwersalna wartość. W praktyce przemysłowej spotyka się profile rzędu kilkudziesięciu mikrometrów, często w szerokim zakresie około 25–100 µm, ale właściwa wartość musi wynikać z dokumentacji systemu.
Profil powinien być:
- wystarczający do zakotwienia powłoki,
- możliwy do pełnego pokrycia warstwą gruntującą,
- dopasowany do całkowitej grubości systemu,
- powtarzalny na całej powierzchni.
Zbyt niski profil może zmniejszyć przyczepność. Zbyt wysoki zwiększa zużycie farby, utrudnia pomiar grubości i grozi pozostawieniem odkrytych wierzchołków.
Dobór technologii śrutowania
Śrutowanie wirnikowe
W oczyszczarkach wirnikowych ścierniwo jest rozpędzane przez turbiny. Metoda jest wydajna, powtarzalna i dobrze nadaje się do produkcji seryjnej.
Stosuje się ją między innymi do:
- blach,
- profili,
- belek,
- rur,
- odlewów,
- konstrukcji spawanych,
- detali zawieszanych lub obrabianych w bębnach.
Zaletami są zamknięty obieg ścierniwa, możliwość jego separacji oraz duża wydajność. Ograniczeniem pozostaje geometria detalu i powstawanie obszarów zacienionych, do których strumień z wirników nie dociera pod właściwym kątem.
Śrutowanie pneumatyczne
W metodzie pneumatycznej ścierniwo jest przenoszone przez sprężone powietrze i wyrzucane przez dyszę. Operator może kierować strumień na wybrane obszary, dzięki czemu metoda sprawdza się przy skomplikowanych konstrukcjach i pracach renowacyjnych.
Wynik zależy w dużej mierze od:
- ciśnienia roboczego przy dyszy,
- średnicy i zużycia dyszy,
- wydajności sprężarki,
- długości przewodów,
- jakości sprężonego powietrza,
- techniki pracy operatora.
Ciśnienie w instalacjach często mieści się w okolicach 6–8 bar, lecz nie jest to uniwersalny wymóg. Parametry należy dobrać do urządzenia, ścierniwa, podłoża oraz oczekiwanego profilu.
Obróbka na sucho i na mokro
Obróbka na sucho zapewnia wysoką skuteczność czyszczenia i ułatwia szybkie nakładanie powłoki. Powoduje jednak pylenie i wymaga skutecznego odpylania.
Obróbka mokro-ścierna ogranicza ilość pyłu i może wspomagać usuwanie zanieczyszczeń rozpuszczalnych. Jej wyzwaniem jest korozja nalotowa pojawiająca się na mokrej stali. Konieczne mogą być kontrolowane suszenie, inhibitory i szybkie wykonanie kolejnego etapu.
Śrutowanie a inne metody przygotowania stali
Metoda | Najważniejsze zalety | Główne ograniczenia | Typowe zastosowanie |
|---|---|---|---|
Śrutowanie | Szybkie czyszczenie i nadanie profilu | Wymaga osłon, instalacji lub komory | Produkcja, renowacja, malowanie przemysłowe |
Piaskowanie i inne ścierniwa mineralne | Elastyczny dobór ścierniwa i profilu | Pylenie, odpady, jednorazowe zużycie części mediów | Konstrukcje terenowe i powierzchnie złożone |
Szlifowanie | Precyzyjna obróbka miejscowa | Niska wydajność na dużych powierzchniach | Naprawy lokalne, krawędzie, spoiny |
Szczotkowanie mechaniczne | Proste wyposażenie | Ryzyko wypolerowania powierzchni i pozostawienia rdzy w porach | Mniej wymagające renowacje |
Czyszczenie wodą pod wysokim ciśnieniem | Usuwa część soli i stare powłoki, mało pyłu | Zwykle nie tworzy nowego profilu | Renowacja wcześniej śrutowanej stali |
Trawienie chemiczne | Dociera do złożonych kształtów | Wymaga kontroli kąpieli, płukania i odpadów | Procesy przemysłowe i przygotowanie seryjne |
Czyszczenie laserowe lub indukcyjne | Mało materiałów ściernych, możliwość automatyzacji | Wysoki koszt urządzeń i ograniczona wydajność zależna od warstwy | Specjalistyczne aplikacje i usuwanie powłok |
Jak przygotować element do śrutowania?
Ocena stanu technicznego
Przed rozpoczęciem prac należy określić:
- materiał i grubość elementu,
- początkowy stopień skorodowania,
- rodzaj oraz stan starej powłoki,
- występowanie wżerów,
- dostęp do zakamarków,
- obecność oleju, smaru i soli,
- wymagania kolejnego procesu,
- powierzchnie, których nie wolno śrutować.
Przy silnie skorodowanych elementach wskazany jest pomiar pozostałej grubości. Oczyszczenie może ujawnić perforacje, pęknięcia albo ubytki niewidoczne pod warstwą produktów korozji.
Wstępne odtłuszczenie
Widoczne oleje i smary trzeba usunąć odpowiednim środkiem przed śrutowaniem. Zanieczyszczone ścierniwo może przenosić tłuszcz na kolejne elementy.
Po odtłuszczeniu powierzchnia powinna być spłukana lub osuszona zgodnie z instrukcją środka czyszczącego. Pozostałość detergentu również może pogorszyć przyczepność.
Przygotowanie konstrukcyjne
Przed czyszczeniem warto usunąć lub naprawić:
- odpryski spawalnicze,
- ostre krawędzie,
- podtopienia,
- rozwarstwienia,
- łuski stalowe,
- wadliwe spoiny,
- trudne do pokrycia szczeliny.
Ostre krawędzie są szczególnie problematyczne, ponieważ ciekła farba cofa się z ich wierzchołków, tworząc cieńszą warstwę. Zaokrąglenie krawędzi oraz wykonanie dodatkowej warstwy paskowej zwiększa trwałość zabezpieczenia.
Maskowanie powierzchni chronionych
Przed śrutowaniem należy zabezpieczyć między innymi:
- gwinty,
- łożyska,
- powierzchnie uszczelniające,
- otwory technologiczne,
- obrobione powierzchnie pasowane,
- tabliczki znamionowe,
- elementy elektryczne,
- fragmenty, które mają pozostać przewodzące lub gładkie.
Kontrola jakości po śrutowaniu
Odbiór nie powinien kończyć się na stwierdzeniu, że stal „wygląda czysto”.
Ocena wizualnego stopnia przygotowania
Powierzchnię porównuje się z wymaganym stopniem i odpowiednimi wzorcami. Należy ją oceniać w dobrym, równomiernym oświetleniu.
Szczególną uwagę trzeba zwrócić na:
- naroża,
- krawędzie,
- spoiny,
- wżery,
- wnętrza profili,
- obszary zasłonięte,
- miejsca po uchwytach,
- strefy napraw miejscowych.
Pomiar profilu chropowatości
Profil można kontrolować za pomocą:
- komparatorów wzorcowych,
- taśmy replikacyjnej,
- profilometru stykowego,
- innych metod uzgodnionych w specyfikacji.
Metoda i wynik powinny być podawane razem. Różne techniki pomiarowe nie zawsze dają bezpośrednio porównywalne rezultaty.
Kontrola zapylenia
Pył można oceniać metodą taśmy samoprzylepnej zgodnie z wymaganiami projektu. Kontroluje się zarówno ilość, jak i wielkość cząstek.
Przed malowaniem powierzchnię zwykle oczyszcza się odkurzaczem przemysłowym lub czystym, suchym i bezolejowym sprężonym powietrzem. Zamiatanie może przenosić pył zamiast go usuwać.
Kontrola soli rozpuszczalnych
Zasolenie bada się między innymi metodą ekstrakcji z powierzchni i pomiaru przewodności. Specyfikacja powinna określać:
- metodę badania,
- miejsca pobierania próbek,
- liczbę pomiarów,
- dopuszczalny wynik,
- postępowanie po przekroczeniu limitu.
Nie istnieje jeden limit odpowiedni dla wszystkich powłok i środowisk. Wymaganie powinno wynikać z projektu, zaleceń producenta oraz przewidywanych warunków eksploatacji.
Kontrola warunków klimatycznych
Przed malowaniem należy mierzyć:
- temperaturę powietrza,
- temperaturę podłoża,
- wilgotność względną,
- temperaturę punktu rosy.
Często stosowanym kryterium jest temperatura stali wyższa od punktu rosy o co najmniej 3°C. W wielu procedurach pojawia się również wilgotność względna nieprzekraczająca 85%. Nie są to jednak wartości automatyczne dla każdego produktu. Decydują wymagania karty technicznej powłoki.
Kontrola sprężonego powietrza
Powietrze używane do śrutowania i odpylania nie powinno zawierać oleju ani nadmiernej ilości wody. Zanieczyszczony układ może nanieść na świeżo oczyszczoną stal niewidoczną warstwę, która obniży przyczepność farby.
Jak szybko trzeba nałożyć powłokę po śrutowaniu?
Powłokę należy nałożyć możliwie szybko, zanim powierzchnia zostanie ponownie zanieczyszczona lub pokryje się rdzą nalotową.
Nie istnieje uniwersalna zasada, że każdą stal można bezpiecznie pozostawić na 4, 8 czy 24 godziny. Dopuszczalny czas zależy od:
- wilgotności i temperatury,
- różnicy między temperaturą stali a punktem rosy,
- zasolenia powierzchni,
- wentylacji,
- rodzaju stali,
- czystości hali,
- kontaktu z dłońmi i pyłem,
- wymagań technologicznych powłoki.
W suchym, kontrolowanym pomieszczeniu powierzchnia może zachować stan dłużej niż na otwartym terenie. Jeżeli pojawiła się widoczna korozja nalotowa, powierzchnię trzeba ponownie przygotować do wymaganego standardu.
Tabela decyzyjna: kiedy śrutować element stalowy?
Stan lub planowany proces | Zalecana decyzja | Typowy poziom przygotowania | Co dodatkowo sprawdzić? |
|---|---|---|---|
Luźna rdza i łuszcząca się farba na dużej powierzchni | Śrutowanie zwykle jest uzasadnione | Najczęściej Sa 2 lub Sa 2½ zgodnie z systemem | Wżery, sole, pozostała grubość stali |
Zgorzelina przed trwałym malowaniem przemysłowym | Usunąć obróbką strumieniowo-ścierną | Często Sa 2½ | Profil i zapylenie |
Przygotowanie przed metalizacją | Zastosować intensywne czyszczenie z profilem ostrokrawędziowym | Często Sa 2½ lub Sa 3 według specyfikacji | Minimalny profil, sole, czas do metalizacji |
Dobrze przyczepna stara farba z lokalnymi uszkodzeniami | Rozważyć naprawę miejscową | Lokalnie zgodnie z procedurą naprawczą | Kompatybilność powłok i sfazowanie krawędzi |
Cienka blacha podatna na odkształcenia | Wykonać próbę i ograniczyć energię obróbki | Według wymagań powłoki | Ugięcia, nagrzewanie, naprężenia |
Powierzchnia pokryta olejem | Najpierw odtłuścić | Śrutowanie dopiero po odtłuszczeniu | Czystość ścierniwa i sprężonego powietrza |
Stal po pracy w środowisku morskim | Śrutowanie połączone z kontrolą i ewentualnym usuwaniem soli | Zwykle Sa 2½ lub według projektu | Chlorki w porach i wżerach |
Lokalna korozja w trudno dostępnym miejscu | Rozważyć narzędzia mechaniczne lub śrutowanie punktowe | St 3 albo Sa według procedury | Możliwość pełnego pokrycia farbą |
Usuwanie powłoki o nieznanym składzie | Najpierw identyfikacja zagrożeń | Po opracowaniu bezpiecznej technologii | Ołów, chromiany i sposób utylizacji odpadu |
Przygotowanie przed spawaniem | Oczyścić strefę spoiny odpowiednią metodą | Według procedury spawania | Wilgoć, tłuszcz, skład starej powłoki |
Czysta stal bez zgorzeliny przed lekkim malowaniem wewnętrznym | Ocenić wymagania farby; śrutowanie nie zawsze konieczne | Według karty technicznej | Odtłuszczenie i wymagany profil |
Głęboko skorodowany element konstrukcyjny | Oczyścić w celu oceny, ale nie zakładać automatycznej naprawialności | Według potrzeb inspekcji i powłoki | Pomiary grubości i ocena nośności |
Liczby i parametry, które warto znać
W śrutowaniu bardziej użyteczne od ogólnych statystyk rynkowych są mierzalne parametry procesu i odbioru.
- 4 początkowe stopnie skorodowania – A, B, C i D.
- 4 podstawowe stopnie oczyszczenia strumieniowo-ściernego – Sa 1, Sa 2, Sa 2½ i Sa 3.
- Sa 2½ – jeden z najczęściej wybieranych poziomów pod przemysłowe systemy malarskie.
- Około 25–100 µm – szeroki, orientacyjny zakres profili spotykanych w praktyce; właściwy zakres zawsze wynika z wymagań powłoki.
- Minimum 3°C powyżej punktu rosy – często stosowana różnica temperatury podłoża, ograniczająca ryzyko kondensacji.
- 85% wilgotności względnej – często spotykany limit roboczy, ale tylko wtedy, gdy jest zgodny z instrukcją produktu.
- Około 6–8 bar – typowy przedział ciśnienia w wielu instalacjach pneumatycznych; rzeczywista wartość przy dyszy zależy od systemu.
- 5 grup kontroli odbiorowej – czystość wizualna, profil, pył, sole oraz warunki klimatyczne.
- 0 uniwersalnych limitów zasolenia – dopuszczalny poziom powinien być określony dla konkretnej powłoki i środowiska.
- 1 dodatkowy etap odtłuszczania może zdecydować o wyniku całego procesu, ponieważ samo śrutowanie nie gwarantuje usunięcia zanieczyszczeń olejowych.
Nie ma wiarygodnej uniwersalnej statystyki określającej, o ile procent śrutowanie wydłuża trwałość każdej powłoki. Efekt zależy od całego systemu: projektu konstrukcji, jakości materiałów, przygotowania powierzchni, aplikacji, grubości warstw i środowiska eksploatacji.
Najczęstsze błędy przy śrutowaniu
Ocena powierzchni wyłącznie „na oko”
Metaliczny wygląd nie potwierdza właściwego profilu, braku soli ani odpowiednich warunków klimatycznych. Odbiór powinien opierać się na wcześniej zapisanych kryteriach.
Śrutowanie powierzchni pokrytej olejem
Strumień ścierniwa może rozprowadzić tłuszcz i zanieczyścić obieg roboczy. Odtłuszczanie powinno poprzedzać śrutowanie.
Dobieranie najostrzejszego ścierniwa bez próby
Agresywne ścierniwo nie zawsze daje lepszy rezultat. Może stworzyć profil zbyt głęboki, uszkodzić cienki detal lub zwiększyć zużycie farby.
Pomijanie soli
Usunięcie rdzy nie oznacza usunięcia chlorków. Problem jest szczególnie istotny w konstrukcjach morskich, drogowych, portowych oraz narażonych na środki odladzające.
Pozostawianie pyłu w wżerach
Pył zalegający w zagłębieniach może tworzyć słabą warstwę rozdzielającą. Powierzchnię należy dokładnie odpylić i skontrolować.
Opóźnianie malowania
Świeżo oczyszczona stal jest aktywna i szybko reaguje z wilgocią. Plan prac powinien łączyć śrutowanie, odbiór i aplikację pierwszej warstwy w jeden kontrolowany ciąg.
Brak obróbki krawędzi i spoin
Uzyskanie Sa 2½ na płaskiej blasze nie kompensuje ostrych krawędzi, odprysków i wad spoin. To właśnie te miejsca często korodują jako pierwsze.
Używanie zanieczyszczonego ścierniwa
Ścierniwo może zawierać olej, pył, wilgoć lub obce cząstki. W obiegu zamkniętym trzeba kontrolować separator i skład mieszanki roboczej.
Brak pola referencyjnego
Przy większych zleceniach warto wykonać powierzchnię próbną. Pozwala ona uzgodnić:
- wygląd po oczyszczeniu,
- profil,
- wydajność,
- zużycie ścierniwa,
- sposób odbioru,
- rezultat po nałożeniu pierwszej warstwy.
Mity dotyczące śrutowania stali
Mit: Sa 3 zawsze jest lepsze niż Sa 2½
Sa 3 zapewnia wyższy wizualny stopień oczyszczenia, ale może być niepotrzebne, jeśli system powłokowy wymaga Sa 2½. Nadmierne wymagania zwiększają koszt i czas bez proporcjonalnej korzyści.
Mit: im większa chropowatość, tym lepsza przyczepność
Profil musi być dopasowany do grubości oraz rodzaju powłoki. Zbyt głęboki profil może pozostawić niepokryte wierzchołki i zwiększyć zużycie materiału.
Mit: śrutowanie usuwa wszystkie zanieczyszczenia
Proces dobrze usuwa rdzę, zgorzelinę i powłoki, lecz nie gwarantuje eliminacji oleju, soli, pyłu ani wilgoci.
Mit: każdą starą farbę trzeba usunąć do stali
Dobrze przyczepną i kompatybilną powłokę można czasem zachować. Wymaga to jednak oceny jej przyczepności, grubości, składu i stanu podłoża.
Mit: po śrutowaniu można malować następnego dnia
Można tylko wtedy, gdy powierzchnia nadal spełnia wszystkie kryteria. Sam upływ określonej liczby godzin nie jest wystarczającym kryterium.
Mit: ten sam śrut nadaje się do każdego detalu
Wielkość, twardość i kształt ścierniwa trzeba dopasować do materiału, geometrii, wymaganej wydajności oraz profilu powierzchni.
Bezpieczeństwo i wpływ na środowisko
Śrutowanie wiąże się z hałasem, pyłem, odbiciem ścierniwa i powstawaniem odpadów. Zagrożenie może pochodzić również ze starej powłoki, a nie tylko ze środka ściernego.
Przed pracą należy ustalić, czy powłoka zawiera między innymi:
- ołów,
- chromiany,
- związki cynku,
- substancje smołowe,
- inne składniki niebezpieczne.
Wymagane zabezpieczenia zależą od technologii, ale mogą obejmować:
- wydzielenie i oznakowanie strefy,
- wentylację i odpylanie,
- ochronę dróg oddechowych,
- ochronę oczu, twarzy i słuchu,
- odzież odporną na uderzenia ścierniwa,
- bezpieczne uziemienie urządzeń,
- kontrolę węży, złączy i zaworów,
- właściwe zebranie oraz klasyfikację odpadu.
Zużyte ścierniwo zmieszane ze starą powłoką nie powinno być automatycznie traktowane jako odpad obojętny. O sposobie postępowania decyduje jego rzeczywisty skład.
Jak przygotować specyfikację śrutowania?
Dobra specyfikacja nie powinna ograniczać się do zapisu „oczyścić do Sa 2½”. Warto określić:
- rodzaj i stan elementu,
- początkowy stopień skorodowania,
- obszary podlegające obróbce,
- powierzchnie wymagające maskowania,
- sposób odtłuszczania,
- docelowy stopień przygotowania,
- wymagany profil i metodę jego pomiaru,
- dopuszczalne zapylenie,
- limit soli oraz metodę badania,
- wymagania dla sprężonego powietrza,
- temperaturę, wilgotność i margines względem punktu rosy,
- sposób usunięcia ścierniwa z kieszeni i profili,
- dopuszczalny czas do nałożenia pierwszej warstwy,
- liczbę i rozmieszczenie punktów pomiarowych,
- kryteria napraw oraz ponownego odbioru,
- zasady dokumentowania wyników.
Specyfikacja powinna być powiązana z kartą techniczną systemu powłokowego. W razie rozbieżności należy je wyjaśnić przed rozpoczęciem prac, a nie podczas odbioru.
Jak ocenić opłacalność śrutowania?
Koszt należy rozpatrywać dla całego cyklu zabezpieczenia, nie tylko dla pojedynczej operacji.
Na cenę wpływają:
- powierzchnia i masa elementów,
- ich geometria,
- grubość oraz przyczepność starej powłoki,
- początkowy stan skorodowania,
- wymagany stopień Sa,
- wymagany profil,
- rodzaj i zużycie ścierniwa,
- możliwość odzysku śrutu,
- wydajność odpylania,
- maskowanie,
- transport i manipulacja detalami,
- gospodarka odpadami,
- zakres badań odbiorowych,
- przestoje technologiczne.
Tańsze przygotowanie powierzchni może okazać się kosztowne, jeżeli spowoduje przedwczesną renowację. Z drugiej strony wymaganie Sa 3 i rozbudowanych badań w łagodnym środowisku może być technicznie nadmiarowe.
Najlepsza decyzja odpowiada na trzy pytania:
- Jak długo zabezpieczenie ma działać?
- W jakim środowisku będzie eksploatowane?
- Jakie przygotowanie jest wymagane przez wybrany system powłokowy?
FAQ
Czy śrutowanie usuwa rdzę całkowicie?
Może usunąć widoczne produkty korozji do stopnia wymaganego przez klasę Sa. Nie usuwa jednak ubytku metalu ani automatycznie wszystkich soli znajdujących się w głębokich wżerach.
Jaki stopień oczyszczenia wybrać przed malowaniem?
Należy zastosować stopień wskazany przez projekt i producenta systemu. W malowaniu przemysłowym często jest to Sa 2½, ale nie jest to uniwersalna odpowiedź dla każdej farby.
Czy przed śrutowaniem trzeba odtłuścić stal?
Tak, jeżeli występują oleje lub smary. Śrutowanie zabrudzonej powierzchni może rozprowadzić tłuszcz i zanieczyścić ścierniwo.
Czy śrutowanie usuwa zgorzelinę walcowniczą?
Tak. Jest jedną z podstawowych metod jej usuwania. Wymagana intensywność zależy od przyczepności zgorzeliny i docelowego stopnia przygotowania.
Czy po śrutowaniu trzeba od razu malować?
Powłokę należy nakładać możliwie szybko po odbiorze, zanim pojawi się korozja nalotowa lub ponowne zanieczyszczenie. Dopuszczalny czas zależy od warunków otoczenia i dokumentacji technologicznej.
Czy można śrutować cienką blachę?
Można, ale wymaga to próby technologicznej. Zbyt duża energia uderzeń, niewłaściwy kąt lub długie oddziaływanie mogą spowodować odkształcenie.
Czy śrutowanie zwiększa przyczepność farby?
Zwykle tak, ponieważ usuwa słabe warstwy i tworzy profil kotwiący. Profil musi być jednak dopasowany do rodzaju i grubości powłoki.
Czy Sa 2½ oznacza konkretną chropowatość?
Nie. Sa 2½ określa wizualny stopień oczyszczenia. Chropowatość trzeba zdefiniować i zmierzyć osobno.
Czy powierzchnia może wyglądać inaczej mimo tego samego stopnia Sa?
Tak. Na wygląd wpływają stan początkowy, gatunek stali, ścierniwo, profil, przebarwienia i oświetlenie. Ocenę wykonuje się zgodnie z właściwą procedurą i wzorcami.
Czy można pozostawić część starej powłoki?
Tak, jeśli jest dobrze przyczepna, kompatybilna z nowym systemem i dopuszczona przez procedurę renowacji. Jej krawędzie trzeba odpowiednio przygotować.
Co zrobić, jeśli po śrutowaniu pojawiła się rdza nalotowa?
Powierzchnię należy ponownie przygotować do wymaganego poziomu. Samo przykrycie nalotu farbą może obniżyć trwałość zabezpieczenia.
Czy śrutowanie usuwa chlorki?
Może usunąć część zanieczyszczeń wraz z warstwą powierzchniową, ale nie gwarantuje uzyskania dopuszczalnego poziomu soli. Potrzebne są badania, a czasem mycie wodą lub inny dodatkowy proces.
Czym najlepiej usunąć pył po śrutowaniu?
Najczęściej stosuje się odkurzanie przemysłowe oraz czyste, suche i bezolejowe sprężone powietrze. Metoda powinna usuwać pył, a nie tylko przemieszczać go po konstrukcji.
Czy warto wykonywać powierzchnię próbną?
Tak, szczególnie przy dużej skali, nietypowym ścierniwie, cienkich elementach lub wysokich wymaganiach. Pole próbne pomaga uzgodnić rezultat i ogranicza spory odbiorowe.
Jakie dokumenty powinny powstać po wykonaniu prac?
W zależności od projektu mogą to być raporty z oceny wizualnej, pomiarów profilu, zapylenia, zasolenia i warunków klimatycznych, a także rejestr poprawek, zdjęcia oraz potwierdzenie odbioru przed malowaniem.
Podsumowanie
Śrutowanie warto zastosować wtedy, gdy stal wymaga skutecznego usunięcia rdzy, zgorzeliny lub niespójnych powłok oraz uzyskania kontrolowanego profilu pod kolejną warstwę. Sam metaliczny wygląd powierzchni nie oznacza jednak, że jest ona gotowa do malowania.
O trwałości zabezpieczenia decyduje cały ciąg działań: ocena stanu elementu, odtłuszczenie, przygotowanie krawędzi i spoin, dobór ścierniwa, uzyskanie wymaganej klasy Sa, kontrola profilu, pyłu i soli, zachowanie właściwych warunków klimatycznych oraz szybka aplikacja pierwszej warstwy. Śrutowanie przynosi najlepszy efekt wtedy, gdy jest częścią kompletnej procedury technologicznej, a nie odrębną usługą ocenianą wyłącznie na podstawie wyglądu stali.
 8 comments
