
Jeden partner zamiast wielu dostawców – zalety kompleksowej organizacji produkcji elektroniki
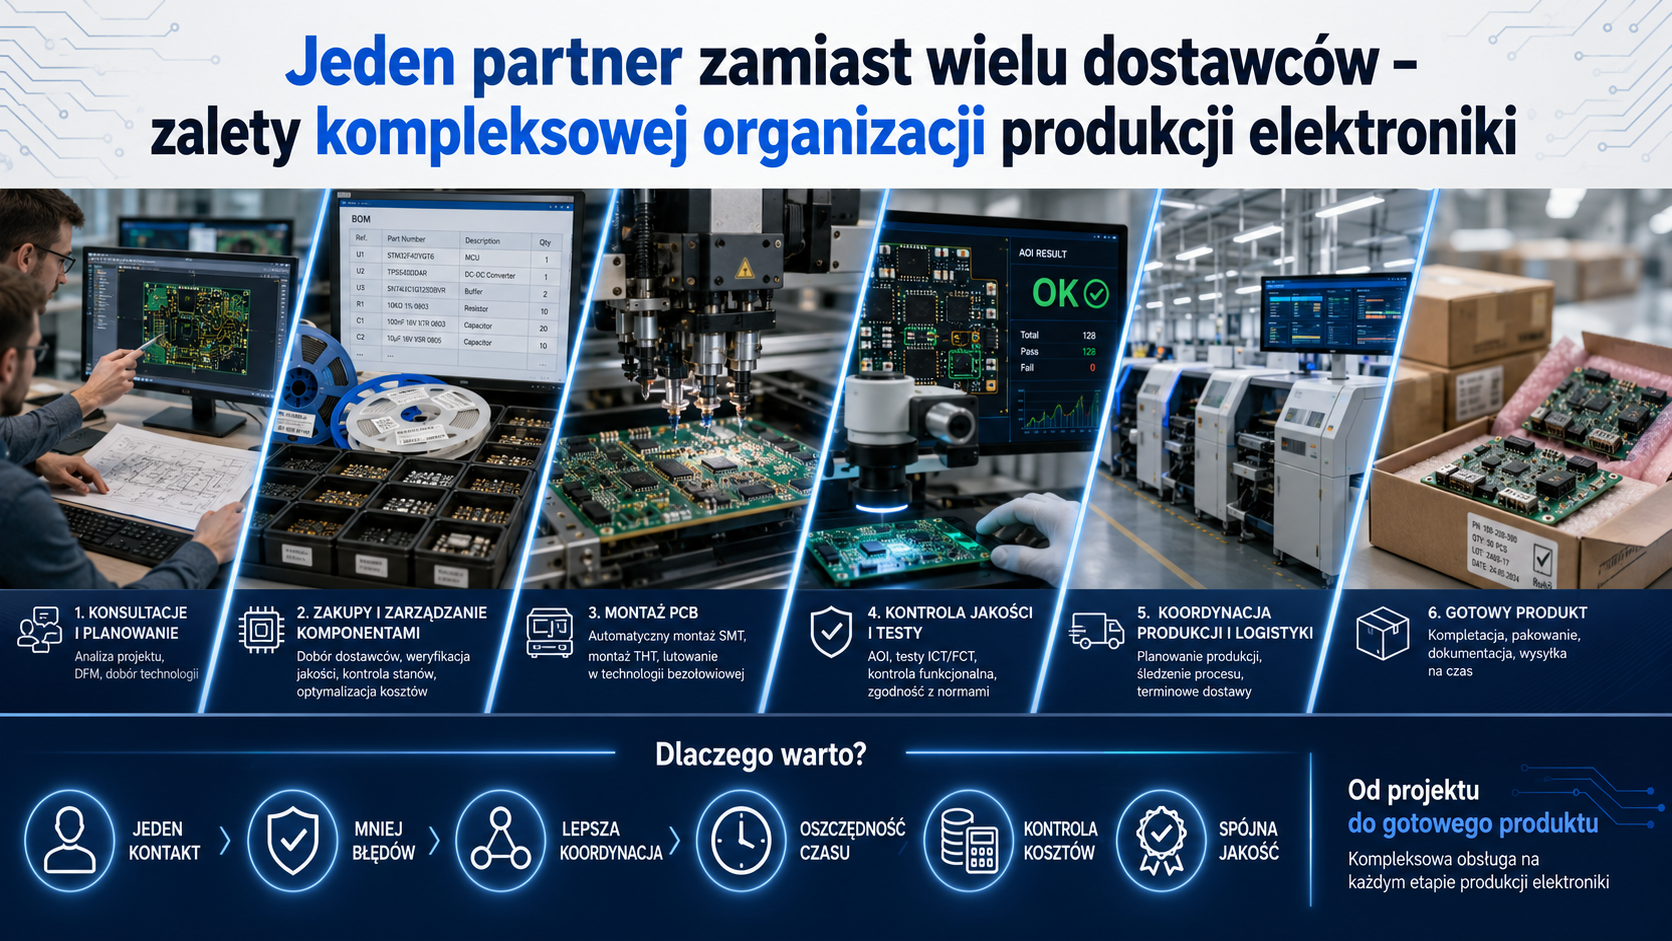
Realizacja produktu elektronicznego rzadko ogranicza się wyłącznie do montażu komponentów na płytce PCB. Zanim gotowe urządzenie trafi do klienta, konieczne może być przygotowanie dokumentacji, zakup podzespołów, wykonanie obwodów drukowanych, montaż SMT i THT, programowanie, testowanie, montaż mechaniczny, znakowanie, pakowanie oraz organizacja dostaw.
Każdy z tych etapów może być powierzony osobnej firmie. Takie rozwiązanie daje możliwość samodzielnego wyboru wielu wyspecjalizowanych wykonawców, ale jednocześnie znacząco zwiększa liczbę procesów, które trzeba koordynować.
Alternatywą jest kompleksowa organizacja produkcji elektroniki przez jednego partnera, który przejmuje odpowiedzialność za całość lub większość łańcucha realizacji produktu.
Po przeczytaniu tego artykułu dowiesz się:
- czym jest kompleksowa organizacja produkcji elektroniki,
- jakie procesy może przejąć jeden partner produkcyjny,
- czym różni się kompleksowa obsługa od samego montażu PCB,
- jak konsolidacja dostawców wpływa na koszty i terminy,
- w jaki sposób upraszcza kontrolę jakości i identyfikowalność produkcji,
- jakie ryzyka wiążą się ze współpracą z jednym wykonawcą,
- jak ocenić kompetencje partnera przed rozpoczęciem projektu,
- kiedy model jednego partnera jest opłacalny, a kiedy lepiej zachować kilku dostawców.
Czym jest kompleksowa organizacja produkcji elektroniki?
Kompleksowa organizacja produkcji elektroniki to model współpracy, w którym jeden partner odpowiada za skoordynowanie wielu etapów powstawania urządzenia elektronicznego.
Zakres takiej współpracy może obejmować między innymi:
- analizę dokumentacji technicznej,
- przygotowanie produktu do produkcji,
- optymalizację konstrukcji pod kątem montażu i testowania,
- zakup komponentów elektronicznych,
- wykonanie płytek PCB,
- montaż powierzchniowy SMT,
- montaż przewlekany THT,
- lutowanie ręczne,
- programowanie układów,
- kontrolę optyczną,
- testy elektryczne i funkcjonalne,
- montaż końcowy urządzenia,
- integrację elektroniki z obudową,
- znakowanie i etykietowanie,
- pakowanie,
- magazynowanie,
- dostawy do odbiorcy.
Partner nie musi fizycznie wykonywać wszystkich operacji we własnym zakładzie. Istotą modelu jest przejęcie odpowiedzialności za organizację procesu, dobór podwykonawców, przepływ materiałów, kontrolę jakości i komunikację z klientem.
Z punktu widzenia zamawiającego najważniejsze jest to, że zamiast zarządzać wieloma niezależnymi firmami, kontaktuje się z jednym podmiotem odpowiedzialnym za realizację projektu.
Gdzie zaczyna się i kończy odpowiedzialność partnera produkcyjnego?
Granice kompleksowej obsługi powinny zostać jasno określone przed rozpoczęciem współpracy. Pojęcie „produkcja elektroniki” może być bowiem rozumiane bardzo różnie.
Dla jednej firmy będzie oznaczało wyłącznie montaż powierzonych komponentów na dostarczonych płytkach PCB. Dla innej może obejmować cały proces: od sprawdzenia dokumentacji, przez zakupy i produkcję, aż po zapakowanie gotowego urządzenia.
Zakres odpowiedzialności warto podzielić na kilka poziomów.
Produkcja powierzona
Klient przekazuje płytki PCB, komponenty, dokumentację i pozostałe materiały. Wykonawca odpowiada przede wszystkim za montaż.
Model ten daje zamawiającemu dużą kontrolę nad zakupami, ale wymaga samodzielnego zarządzania logistyką, dostępnością części i kompletnością zestawów produkcyjnych.
Produkcja częściowo kompleksowa
Partner wykonuje montaż i przejmuje część zakupów, na przykład zamawia PCB, pastę lutowniczą lub wybrane komponenty. Pozostałe materiały dostarcza klient.
Jest to często model przejściowy, stosowany przy prototypach, pierwszych seriach albo projektach zawierających trudno dostępne części.
Produkcja typu turnkey
Partner organizuje większość procesu na podstawie przekazanej dokumentacji. Odpowiada za zakupy, wykonanie PCB, montaż, kontrolę, testy oraz przygotowanie produktu do wysyłki.
Klient zatwierdza kluczowe decyzje, ale nie musi samodzielnie koordynować każdej operacji.
Kompleksowa realizacja produktu
Najszerszy model może obejmować także wsparcie konstrukcyjne, optymalizację projektu, wykonanie prototypów, przygotowanie testerów, produkcję seryjną, montaż w obudowie, pakowanie i logistykę.
W takim przypadku partner staje się nie tylko wykonawcą montażu, lecz operatorem całego procesu produkcyjnego.
Dlaczego zarządzanie wieloma dostawcami bywa trudne?
Podział produkcji między wiele firm może wydawać się sposobem na uzyskanie najniższej ceny każdego pojedynczego etapu. W praktyce oznacza jednak powstanie rozbudowanej sieci zależności.
Osobna firma może odpowiadać za:
- produkcję PCB,
- zakup komponentów,
- montaż SMT,
- montaż THT,
- wykonanie wiązek,
- obróbkę obudowy,
- programowanie,
- testowanie,
- pakowanie,
- transport.
Każde przekazanie produktu między dostawcami wymaga ustalenia terminów, przygotowania dokumentów, zabezpieczenia materiału, organizacji przewozu oraz weryfikacji ilościowej i jakościowej.
Problem pojawia się szczególnie wtedy, gdy jeden etap zostaje opóźniony. Jeżeli płytki PCB nie dotrą na czas, firma montażowa może stracić zarezerwowany termin. Jeżeli po montażu wykryty zostanie błąd, konieczne jest ustalenie, czy wynika on z projektu, wykonania PCB, jakości komponentów, procesu lutowania czy niewłaściwego testowania.
Im więcej niezależnych podmiotów bierze udział w realizacji, tym trudniej jednoznacznie wskazać właściciela problemu.
Jeden punkt kontaktu i prostsza komunikacja
Jedną z najważniejszych korzyści kompleksowej współpracy jest ograniczenie liczby kanałów komunikacyjnych.
Zamiast prowadzić osobne rozmowy z producentem PCB, dystrybutorem komponentów, montownią i wykonawcą obudów, klient kontaktuje się z jednym opiekunem projektu.
Partner powinien zbierać informacje od wszystkich uczestników procesu, porządkować je i przekazywać zamawiającemu w spójnej formie.
Takie rozwiązanie może ograniczyć:
- powtarzanie tych samych informacji,
- przesyłanie wielu wersji dokumentacji,
- ryzyko użycia nieaktualnego pliku,
- nieporozumienia dotyczące zakresu odpowiedzialności,
- opóźnienia wynikające z braku odpowiedzi jednego z podwykonawców,
- konflikty między dostawcami.
Jeden punkt kontaktu nie oznacza jednak, że klient powinien stracić dostęp do informacji. Dobry partner zapewnia przejrzyste raportowanie, możliwość śledzenia realizacji oraz dostęp do danych niezbędnych do oceny stanu projektu.
Spójna odpowiedzialność za cały proces
W modelu wielodostawcowym każda firma odpowiada zwykle tylko za swój fragment pracy. Producent PCB potwierdza zgodność płytek, montownia odpowiada za osadzenie komponentów, a firma testująca weryfikuje działanie produktu.
W razie problemu poszczególni wykonawcy mogą wskazywać na błędy powstałe na wcześniejszym lub późniejszym etapie.
W modelu kompleksowym klient otrzymuje jednego partnera odpowiedzialnego za znalezienie przyczyny problemu i zorganizowanie działań naprawczych.
Nie oznacza to automatycznie, że partner ponosi odpowiedzialność za każdy błąd konstrukcyjny. Zakres odpowiedzialności musi wynikać z umowy, dokumentacji oraz przyjętych procedur. Kluczowa różnica polega jednak na tym, że zamawiający nie musi samodzielnie prowadzić dochodzenia między kilkoma niezależnymi dostawcami.
Partner powinien koordynować:
- analizę niezgodności,
- identyfikację źródła błędu,
- segregację podejrzanej partii,
- naprawę lub ponowną produkcję,
- aktualizację dokumentacji,
- wdrożenie działań zapobiegawczych.
Krótsza ścieżka przepływu informacji
Produkcja urządzeń elektronicznych wymaga pracy na wielu dokumentach. Mogą to być między innymi:
- schematy,
- pliki Gerber,
- pliki ODB++,
- lista materiałowa BOM,
- pliki Pick and Place,
- rysunki montażowe,
- instrukcje programowania,
- procedury testowe,
- rysunki obudów,
- specyfikacje opakowań,
- rejestry zmian konstrukcyjnych.
Jeżeli dokumenty są przesyłane niezależnie do wielu firm, rośnie ryzyko, że jedna z nich otrzyma starszą wersję pliku.
Kompleksowy partner może pełnić funkcję centralnego właściciela dokumentacji produkcyjnej. Powinien kontrolować wersje, daty obowiązywania, historię zmian i zakres zatwierdzenia.
Ma to szczególne znaczenie przy produktach rozwijanych iteracyjnie, w których kolejne serie różnią się komponentami, oprogramowaniem, konfiguracją lub sposobem testowania.
Łatwiejsze przygotowanie projektu do produkcji
Projekt, który działa jako pojedynczy prototyp, nie zawsze nadaje się do stabilnej produkcji seryjnej.
Przed uruchomieniem montażu partner może przeprowadzić analizę DFM, czyli Design for Manufacturing. Jej celem jest sprawdzenie, czy produkt można wykonać w sposób powtarzalny i ekonomiczny.
Analiza może obejmować:
- szerokości ścieżek i odstępy,
- geometrię padów,
- orientację elementów,
- odległości między komponentami,
- dostępność miejsc dla dysz montażowych,
- rozmieszczenie fiduciali,
- panelizację PCB,
- możliwość wykonania inspekcji,
- ryzyko cieniowania podczas lutowania,
- dobór technologii montażu,
- możliwość naprawy i serwisowania.
Uzupełnieniem DFM jest DFT, czyli Design for Testability. Analiza DFT sprawdza, czy produkt można skutecznie testować podczas produkcji.
Może dotyczyć między innymi:
- rozmieszczenia punktów testowych,
- dostępu do interfejsów programowania,
- możliwości pomiaru napięć i sygnałów,
- przygotowania testera ICT,
- wykonania testu funkcjonalnego,
- automatyzacji procedur testowych,
- rejestrowania wyników.
Partner, który odpowiada zarówno za montaż, jak i testowanie, może wcześniej wykryć elementy projektu utrudniające produkcję.
Wspólne planowanie prototypu i produkcji seryjnej
Częstym błędem jest traktowanie prototypu jako oddzielnego projektu, który nie ma związku z późniejszą produkcją seryjną.
Prototyp może zostać wykonany ręcznie, bez panelizacji, bez oprzyrządowania i z wykorzystaniem części kupowanych jednostkowo. Takie podejście pozwala szybko sprawdzić podstawowe działanie urządzenia, ale nie zawsze dostarcza informacji potrzebnych do skalowania produkcji.
Jeżeli ten sam partner uczestniczy w przygotowaniu prototypu i serii, może od początku oceniać:
- możliwość automatycznego montażu,
- dostępność komponentów w większych ilościach,
- czas dostaw PCB,
- podatność konstrukcji na testowanie,
- potrzebę wykonania szablonów, przyrządów i testerów,
- czas cyklu produkcyjnego,
- ryzyko zmian przed produkcją seryjną.
Wiedza zdobyta podczas wykonania prototypu zostaje wykorzystana w kolejnych seriach. Nie trzeba od początku tłumaczyć nowemu wykonawcy specyfiki produktu ani ponownie opracowywać procesu.
Skonsolidowane zakupy komponentów
Zakup komponentów jest jednym z najbardziej wymagających elementów organizacji produkcji elektroniki. Lista BOM może zawierać od kilkudziesięciu do kilku tysięcy pozycji pochodzących od różnych producentów i dystrybutorów.
Partner produkcyjny może przejąć:
- sprawdzanie dostępności,
- wysyłanie zapytań do dostawców,
- porównywanie ofert,
- kontrolę minimalnych ilości zamówienia,
- weryfikację terminów dostaw,
- ocenę cyklu życia komponentów,
- poszukiwanie zamienników,
- konsolidację przesyłek,
- kontrolę dokumentów jakościowych,
- zarządzanie nadwyżkami materiałowymi.
Centralizacja zakupów ułatwia zestawienie kompletnego materiału na konkretny termin produkcji.
Nawet niewielki i tani komponent może zatrzymać montaż całej partii, jeżeli nie zostanie dostarczony na czas. Dlatego skuteczność zakupów należy oceniać nie tylko na podstawie ceny poszczególnych części, lecz także kompletności zestawu i odporności łańcucha dostaw.
Ograniczenie ryzyka niedostępności części
Rynek komponentów elektronicznych jest zależny od globalnych łańcuchów dostaw. Zakłócenia mogą powodować niedobory, wydłużenie terminów, wzrost cen i konieczność przeprojektowania urządzeń.
Komisja Europejska wskazuje, że niedobory półprzewodników prowadziły do przestojów produkcyjnych między innymi w sektorze motoryzacyjnym i urządzeniach medycznych. Unijna strategia półprzewodnikowa zakłada wzmacnianie odporności łańcuchów dostaw i ograniczanie krytycznych zależności.
Kompleksowy partner może wcześniej sygnalizować:
- zakończenie produkcji komponentu,
- status „not recommended for new design”,
- wydłużenie terminu dostawy,
- ryzyko braku potwierdzonej alokacji,
- nadmierne uzależnienie od jednego producenta,
- brak zamiennika zgodnego funkcjonalnie,
- różnice między proponowanymi alternatywami.
Warto jednak pamiętać, że jeden partner nie eliminuje globalnego ryzyka dostaw. Może je natomiast szybciej identyfikować i skoordynować reakcję.
Niższa cena jednostkowa nie zawsze oznacza niższy koszt projektu
Porównując wykonawców, firmy często koncentrują się na cenie montażu jednej płytki. Jest to ważny parametr, ale nie pokazuje pełnego kosztu realizacji.
Do całkowitego kosztu należy doliczyć między innymi:
- pracę osób zarządzających dostawcami,
- przygotowywanie osobnych zamówień,
- transport między zakładami,
- przyjęcia i wydania magazynowe,
- kontrolę przekazywanych partii,
- dodatkowe opakowania,
- ubezpieczenie przesyłek,
- przestoje wynikające z braku materiałów,
- poprawki,
- ponowne testowanie,
- straty wynikające z użycia nieaktualnej dokumentacji.
Firma, która oferuje najniższą cenę montażu, nie musi zapewniać najniższego całkowitego kosztu gotowego produktu.
Przy porównywaniu modeli współpracy warto stosować podejście TCO, czyli Total Cost of Ownership. Obejmuje ono nie tylko cenę zakupu usługi, lecz również wszystkie koszty organizacyjne, logistyczne, jakościowe i operacyjne.
Mniej operacji logistycznych
W modelu wielodostawcowym półprodukt może wielokrotnie zmieniać lokalizację.
Przykładowa ścieżka może wyglądać następująco:
- producent PCB wysyła płytki do montowni,
- komponenty trafiają z kilku źródeł do magazynu,
- po montażu płytki jadą do programowania,
- następnie są przekazywane do testowania,
- później trafiają do firmy wykonującej montaż mechaniczny,
- gotowe urządzenia jadą do pakowania,
- zapakowany towar jest wysyłany do klienta.
Każdy transport generuje czas, koszt oraz ryzyko uszkodzenia, zagubienia lub pomieszania partii.
Jeżeli większość operacji jest realizowana w jednym miejscu albo organizowana przez jeden podmiot, przepływ materiałów może być znacznie prostszy.
Korzyścią jest również możliwość stosowania wspólnego systemu identyfikacji partii na wszystkich etapach realizacji.
Spójny system kontroli jakości
Jakość produktu elektronicznego nie powstaje dopiero podczas końcowej inspekcji. Jest wynikiem wszystkich wcześniejszych decyzji: wyboru materiałów, przygotowania dokumentacji, ustawienia procesu, przechowywania komponentów, lutowania, programowania i testowania.
W modelu wielodostawcowym każda firma może stosować inne formularze, kryteria, systemy raportowania i poziomy akceptacji.
Jeden partner może wdrożyć wspólny plan jakości dla całego produktu. Powinien on określać:
- obowiązujące standardy wykonania,
- klasę akceptacji produktu,
- zakres inspekcji wejściowej,
- parametry procesu lutowania,
- wymagania dotyczące AOI,
- zasady kontroli ręcznej,
- zakres testów elektrycznych,
- kryteria testu funkcjonalnego,
- sposób obsługi niezgodności,
- zasady zatwierdzania odstępstw,
- zakres raportów jakościowych.
Rodzina norm ISO 9000 dotyczy systemowego zarządzania jakością i konsekwentnego spełniania wymagań klienta. ISO podkreśla również znaczenie dokumentacji, identyfikowalności, odpowiedzialności oraz audytów pozwalających wykrywać problemy, zanim doprowadzą do poważniejszych skutków.
Standardy IPC w produkcji elektroniki
Wymagania jakościowe warto zapisywać w oparciu o rozpoznawalne normy i standardy, zamiast stosować wyłącznie ogólne określenia, takie jak „wysoka jakość” czy „wykonanie profesjonalne”.
Organizacja IPC opracowała ponad 300 aktywnych standardów dotyczących różnych obszarów łańcucha produkcji elektroniki. Ich celem jest ujednolicenie wymagań dotyczących jakości, niezawodności i powtarzalności wykonania.
W zależności od projektu zastosowanie mogą mieć między innymi standardy dotyczące:
- wymagań dla zespołów lutowanych,
- kryteriów akceptacji zmontowanych układów elektronicznych,
- projektowania obwodów drukowanych,
- wykonania płytek PCB,
- napraw i modyfikacji,
- czystości,
- identyfikowalności,
- kontroli procesów.
Przykładowo IPC J-STD-001 określa wymagania dotyczące materiałów, metod i kryteriów wykonania lutowanych zespołów elektronicznych, ze szczególnym naciskiem na kontrolę procesu zapewniającą powtarzalny poziom jakości.
Samo powołanie się na IPC nie wystarcza. Należy ustalić konkretny standard, jego rewizję, wymaganą klasę produktu oraz ewentualne dodatkowe kryteria klienta.
Identyfikowalność materiałów i procesów
Identyfikowalność, nazywana również traceability, pozwala odtworzyć historię konkretnego produktu lub partii.
W zależności od wymagań może obejmować informacje o:
- dostawcy komponentów,
- numerze partii,
- kodzie daty produkcji,
- partii PCB,
- operatorze,
- linii produkcyjnej,
- programie montażowym,
- profilu lutowania,
- dacie wykonania,
- wersji oprogramowania,
- wynikach inspekcji,
- wynikach testów,
- naprawach,
- zatwierdzonych odstępstwach.
Standard IPC-1782 określa wymagania dotyczące identyfikowalności w produkcji i łańcuchu dostaw wyrobów elektronicznych. Zakres traceability powinien być dopasowany do poziomu ryzyka produktu oraz uzgodniony między klientem i dostawcą.
Kompleksowa organizacja ułatwia połączenie danych zakupowych, produkcyjnych i testowych w jednym systemie. Dzięki temu w razie reklamacji można szybciej ustalić, które urządzenia zawierają komponenty z określonej partii.
Lepsza kontrola zmian konstrukcyjnych
Produkty elektroniczne zmieniają się w czasie. Przyczyną może być poprawa funkcjonalności, usunięcie błędu, zmiana dostawcy, wycofanie komponentu albo optymalizacja kosztów.
Każda zmiana powinna być formalnie zarządzana. W przeciwnym razie może dojść do sytuacji, w której:
- zakupione zostaną części do starej wersji,
- PCB zostanie wykonane według nieaktualnych plików,
- programowanie wykorzysta niewłaściwy firmware,
- instrukcja montażu nie będzie zgodna z nową konstrukcją,
- test nie obejmie dodanej funkcji.
Partner kompleksowy może prowadzić wspólny proces ECO lub ECN, czyli zarządzania zmianami inżynieryjnymi.
Dobra procedura powinna określać:
- co ma zostać zmienione,
- z jakiego powodu,
- od którego numeru seryjnego lub partii,
- jakie materiały tracą aktualność,
- kto zatwierdził zmianę,
- czy wymagana jest walidacja,
- jak zostaną oznaczone produkty po zmianie.
Szybsze rozwiązywanie problemów
Gdy montaż, testy i zakupy są koordynowane przez jeden zespół, skraca się przepływ informacji między osobami analizującymi problem.
Przykładowo, jeżeli test funkcjonalny wykrywa niestabilne działanie urządzenia, partner może zestawić ze sobą:
- wyniki testów,
- numery partii komponentów,
- dane z AOI,
- historię procesu lutowania,
- wersję oprogramowania,
- dokumentację napraw,
- datę i linię produkcyjną.
Pozwala to szybciej odróżnić błąd konstrukcyjny od problemu materiałowego lub procesowego.
W modelu z wieloma wykonawcami zebranie tych danych może wymagać wysłania osobnych zapytań i uzgodnienia różnych formatów raportowania.
Skalowanie od małej do dużej serii
Kompleksowy partner może wspierać produkt na kolejnych etapach rozwoju:
- pojedyncze prototypy,
- seria inżynieryjna,
- seria walidacyjna,
- partia pilotażowa,
- produkcja małoseryjna,
- produkcja regularna,
- zwiększanie wolumenu,
- utrzymanie produkcji części zamiennych.
Ważne jest jednak, aby sprawdzić, czy wykonawca ma możliwości odpowiednie dla planowanej skali.
Zakład nastawiony na duże serie może być mało elastyczny przy częstych zmianach i niewielkich partiach. Z kolei firma wyspecjalizowana w prototypach nie zawsze dysponuje mocą produkcyjną, automatyką i systemami potrzebnymi do produkcji dziesiątek tysięcy urządzeń.
Najlepszy partner nie musi być największy. Powinien być dopasowany do obecnego etapu projektu i przewidywanego tempa rozwoju.
Montaż końcowy i box build
Produkcja elektroniki nie musi kończyć się na zmontowanej płytce PCBA.
Usługa box build może obejmować:
- montaż płytek w obudowie,
- wykonanie i montaż przewodów,
- podłączenie wyświetlaczy,
- montaż zasilaczy,
- instalację elementów mechanicznych,
- dokręcanie śrub określonym momentem,
- naklejanie etykiet,
- wgrywanie konfiguracji,
- końcowy test urządzenia,
- przygotowanie akcesoriów,
- pakowanie jednostkowe i zbiorcze.
Dzięki temu klient otrzymuje gotowy wyrób, a nie tylko półprodukt wymagający dalszej integracji.
Powierzenie box build temu samemu partnerowi pozwala również wykryć problemy, które nie są widoczne podczas testowania samej płytki, na przykład kolizje mechaniczne, zbyt krótkie przewody, problemy z chłodzeniem albo błędy w kolejności montażu.
Magazynowanie i zarządzanie zapasem
W wielu projektach produkcja nie odbywa się w równych, regularnych partiach. Popyt może być sezonowy, zmienny albo uzależniony od zamówień klientów końcowych.
Partner kompleksowy może zapewnić:
- magazyn komponentów,
- kontrolę warunków przechowywania,
- ewidencję materiałów klienta,
- obsługę komponentów wrażliwych na wilgoć,
- rezerwowanie części dla kolejnych partii,
- magazynowanie gotowych urządzeń,
- dostawy według harmonogramu,
- zarządzanie zapasem bezpieczeństwa.
Model ten może zmniejszyć obciążenie własnego magazynu, ale wymaga precyzyjnych zasad dotyczących własności materiałów, inwentaryzacji, ubezpieczenia i rozliczania nadwyżek.
Ochrona własności intelektualnej
Przekazanie całego produktu jednemu partnerowi oznacza udostępnienie mu znacznej części wiedzy o konstrukcji, dostawcach, oprogramowaniu i procesie.
Dlatego przed rozpoczęciem współpracy należy ustalić:
- zakres poufności,
- zasady dostępu do dokumentacji,
- sposób zarządzania kontami użytkowników,
- miejsce przechowywania plików,
- zasady tworzenia kopii,
- możliwość korzystania z podwykonawców,
- sposób zwrotu lub usunięcia danych,
- prawa do dokumentacji produkcyjnej,
- prawa do testerów i oprzyrządowania,
- sposób ochrony firmware’u i kluczy programistycznych.
Warto również ustalić, czy partner może ujawniać nazwę klienta albo prezentować wykonany produkt jako swoją realizację.
Czy jeden partner oznacza uzależnienie od jednego dostawcy?
Takie ryzyko istnieje i nie powinno być ignorowane.
Im większą część procesu przejmuje wykonawca, tym bardziej klient może być od niego zależny. Problem staje się poważny, gdy partner posiada wyłącznie u siebie:
- aktualną dokumentację,
- programy produkcyjne,
- testery,
- przyrządy,
- dane jakościowe,
- historię zmian,
- kontakty do zatwierdzonych poddostawców,
- zapas komponentów,
- wiedzę o sposobie wykonania produktu.
Aby ograniczyć uzależnienie, klient powinien zachować dostęp do danych niezbędnych do przeniesienia produkcji.
W umowie warto uregulować:
- własność dokumentacji i oprzyrządowania,
- możliwość eksportu danych,
- terminy wydania materiałów,
- zasady zakończenia współpracy,
- okres wsparcia przy transferze,
- sposób rozliczenia zapasu,
- obowiązek przekazania raportów i historii produkcji.
Jeden partner nie powinien oznaczać jednego punktu awarii bez planu awaryjnego.
Kiedy warto zachować kilku dostawców?
Model kompleksowy nie jest najlepszym rozwiązaniem w każdej sytuacji.
Kilku dostawców może być uzasadnionych, gdy:
- produkt ma strategiczne znaczenie i wymaga zabezpieczenia drugiego źródła,
- wolumen jest na tyle duży, że warto rozdzielić produkcję,
- poszczególne operacje wymagają unikatowych kompetencji,
- klient ma własny doświadczony dział zakupów i jakości,
- część procesu musi pozostać wewnątrz firmy,
- wymagania regulacyjne narzucają określony podział odpowiedzialności,
- konieczne jest porównywanie jakości dwóch niezależnych zakładów,
- ryzyko geograficzne wymaga produkcji w różnych regionach.
Czasami najlepszym rozwiązaniem jest model hybrydowy: jeden partner główny odpowiada za większość produkcji, ale klient utrzymuje alternatywne źródło dla kluczowych komponentów albo drugą kwalifikowaną linię montażową.
Najczęstsze mity dotyczące kompleksowej produkcji elektroniki
Mit 1: Jeden partner zawsze jest droższy
Cena konkretnej operacji może być wyższa niż najtańsza oferta rynkowa, ale całkowity koszt projektu może być niższy po uwzględnieniu logistyki, pracy organizacyjnej, opóźnień i poprawek.
Mit 2: Kompleksowy partner musi wykonywać wszystko samodzielnie
Partner może korzystać ze sprawdzonych podwykonawców. Kluczowe jest to, kto odpowiada za ich dobór, kontrolę i wynik końcowy.
Mit 3: Skoro wykonawca odpowiada za całość, dokumentacja klienta nie musi być kompletna
Nawet doświadczony partner nie powinien domyślać się intencji projektanta. Brak jednoznacznej dokumentacji zwiększa ryzyko błędów, dodatkowych pytań i zmian kosztów.
Mit 4: Test końcowy wykryje każdy problem
Żaden pojedynczy test nie gwarantuje wykrycia wszystkich wad. Skuteczna kontrola wymaga połączenia inspekcji materiałów, kontroli procesu, AOI, pomiarów elektrycznych i testów funkcjonalnych.
Mit 5: Certyfikat oznacza, że każdy produkt zostanie wykonany prawidłowo
Certyfikowany system jest ważnym sygnałem dojrzałości organizacyjnej, ale nie zastępuje oceny konkretnego procesu, personelu, wyposażenia i planu kontroli.
Mit 6: Przekazanie produkcji zwalnia klienta z podejmowania decyzji
Partner może koordynować realizację, lecz właściciel produktu nadal powinien zatwierdzać zmiany konstrukcyjne, zamienniki, kryteria jakościowe i kluczowe odstępstwa.
Najczęstsze błędy przy wyborze partnera
Wybór wyłącznie na podstawie najniższej ceny
Oferta powinna być analizowana razem z zakresem odpowiedzialności, jakością, terminem, warunkami zakupów i kosztami dodatkowych usług.
Brak audytu przed rozpoczęciem współpracy
Wizyta w zakładzie lub audyt zdalny pozwala sprawdzić, czy deklarowane kompetencje znajdują potwierdzenie w rzeczywistych procesach.
Niejasny podział odpowiedzialności
Przed rozpoczęciem produkcji należy określić, kto odpowiada za dokumentację, zakupy, zatwierdzanie zamienników, testy i obsługę reklamacji.
Brak zdefiniowanych kryteriów akceptacji
Określenie „produkt ma działać” jest niewystarczające. Potrzebne są mierzalne wymagania techniczne i jakościowe.
Brak kontroli nad wersjami
Każdy plik powinien mieć numer wersji, datę, status oraz właściciela zatwierdzenia.
Pominięcie planu zakończenia współpracy
Procedura wyjścia powinna zostać uzgodniona jeszcze przed rozpoczęciem projektu, a nie dopiero w chwili wystąpienia konfliktu.
Jak ocenić kompleksowego partnera produkcyjnego?
Ocena powinna obejmować więcej niż park maszynowy.
Kompetencje techniczne
Należy sprawdzić:
- obsługiwane technologie PCB,
- minimalne rozmiary komponentów,
- możliwości montażu układów BGA i QFN,
- dostępne metody lutowania,
- możliwości inspekcji,
- doświadczenie w montażu mieszanym,
- zdolność do box build,
- możliwości wykonywania testów.
Organizacja jakości
Warto zapytać o:
- system zarządzania jakością,
- kwalifikacje pracowników,
- stosowane standardy IPC,
- kontrolę ESD,
- obsługę materiałów wrażliwych na wilgoć,
- sposób rejestrowania niezgodności,
- działania korygujące,
- identyfikowalność partii.
Zakupy i łańcuch dostaw
Należy zweryfikować:
- źródła komponentów,
- procedurę zatwierdzania dostawców,
- ochronę przed podróbkami,
- sposób proponowania zamienników,
- kontrolę cyklu życia części,
- zarządzanie nadwyżkami,
- zasady rozliczania zmian cen.
Zarządzanie projektem
Ważne są:
- wyznaczony opiekun,
- częstotliwość raportowania,
- sposób zarządzania zmianami,
- eskalacja problemów,
- dostęp do harmonogramu,
- procedura zatwierdzania odstępstw.
Bezpieczeństwo i ciągłość działania
Warto zapytać o:
- kopie zapasowe,
- ochronę dokumentacji,
- awaryjne źródła energii,
- redundancję kluczowych maszyn,
- alternatywnych podwykonawców,
- plan ciągłości działania,
- procedurę transferu produkcji.
Jak przygotować zapytanie ofertowe?
Dobre zapytanie powinno zawierać informacje pozwalające rzetelnie wycenić projekt.
Należy przekazać między innymi:
- listę BOM,
- pliki produkcyjne PCB,
- plik Pick and Place,
- rysunki montażowe,
- planowane wolumeny,
- częstotliwość zamówień,
- docelowy termin,
- wymagania jakościowe,
- zakres testów,
- wymagania dotyczące traceability,
- oczekiwany model zakupów,
- zakres montażu końcowego,
- wymagania dotyczące pakowania,
- przewidywany rozwój produkcji.
Warto poprosić o oddzielne przedstawienie kosztów:
- przygotowania produkcji,
- zakupu komponentów,
- wykonania PCB,
- montażu,
- programowania,
- testowania,
- oprzyrządowania,
- pakowania,
- logistyki.
Pozwala to ocenić strukturę ceny i porównać oferty o podobnym zakresie.
Jak powinno wyglądać wdrożenie współpracy?
Bezpieczne wdrożenie można podzielić na kilka etapów.
Etap 1: analiza dokumentacji
Partner sprawdza kompletność plików, wykrywa sprzeczności i przygotowuje listę pytań.
Etap 2: przegląd DFM i DFT
Oceniana jest możliwość powtarzalnego montażu oraz skutecznego testowania produktu.
Etap 3: przygotowanie łańcucha dostaw
Weryfikowana jest dostępność części, terminy, minimalne ilości oraz potencjalne zamienniki.
Etap 4: seria prototypowa lub inżynieryjna
Powstaje niewielka liczba urządzeń pozwalająca zweryfikować dokumentację i proces.
Etap 5: pierwsza seria produkcyjna
Produkcja odbywa się według zatwierdzonej dokumentacji, ale przy zwiększonym poziomie kontroli.
Etap 6: analiza wyników
Ocenia się wydajność, liczbę niezgodności, czas testowania, potrzebę napraw i stabilność procesu.
Etap 7: produkcja regularna
Po zatwierdzeniu procesu możliwe jest przejście do cyklicznej realizacji zamówień.
Jak mierzyć skuteczność współpracy?
Współpracę warto oceniać na podstawie mierzalnych wskaźników.
Przykładowe KPI to:
- terminowość dostaw,
- kompletność zamówień,
- czas realizacji,
- liczba niezgodności,
- uzysk produkcyjny,
- First Pass Yield,
- liczba napraw,
- czas zamknięcia reklamacji,
- liczba zmian wynikających z błędów produkcyjnych,
- różnica między ceną planowaną i rzeczywistą,
- poziom nadwyżek magazynowych,
- czas reakcji na zapytania.
Wskaźniki powinny być analizowane w czasie. Pojedyncza dobra partia nie świadczy jeszcze o stabilności procesu, podobnie jak jedna niezgodność nie musi oznaczać, że współpraca jest nieskuteczna.
Liczby i statystyki ważne dla organizacji produkcji elektroniki
Ponad 300 aktywnych standardów IPC
IPC informuje o ponad 300 aktywnych standardach obejmujących łańcuch produkcji elektroniki. Pokazuje to skalę wymagań dotyczących projektowania, materiałów, montażu, kontroli i identyfikowalności.
Około 10% światowego rynku półprzewodników przypada na Unię Europejską
Według materiałów Komisji Europejskiej udział UE w światowym rynku półprzewodników wynosi około 10%, a prawie 80% głównych dostawców ma siedziby poza Unią. Jest to jedna z przyczyn, dla których dostępność komponentów powinna być analizowana już na etapie projektowania i planowania zakupów.
Popyt na układy scalone może się podwoić do 2030 roku
Europejski raport dotyczący półprzewodników wskazuje, że zapotrzebowanie na chipy może podwoić się między 2022 a 2030 rokiem. Oznacza to dalszy wzrost znaczenia planowania dostępności, zarządzania cyklem życia komponentów i budowania odpornych źródeł dostaw.
Ponad 43 miliardy euro planowanych inwestycji
Europejska inicjatywa dotycząca półprzewodników zakłada mobilizację ponad 43 miliardów euro inwestycji do 2030 roku w celu wzmocnienia europejskiego ekosystemu i ograniczenia skutków niedoborów.
14,4 miliona ton urządzeń elektrycznych i elektronicznych
Według Komisji Europejskiej na rynek Unii wprowadzanych jest około 14,4 miliona ton sprzętu elektrycznego i elektronicznego, natomiast w 2022 roku zebrano około 5 milionów ton elektroodpadów.
40,6% poziomu zbiórki WEEE w 2022 roku
Europejska Agencja Środowiska podaje, że unijny wskaźnik zbiórki zużytego sprzętu elektrycznego i elektronicznego wyniósł w 2022 roku 40,6%. Był on wyraźnie niższy od poziomu 65% określonego w regulacjach dotyczących WEEE.
22,3% elektroodpadów zostało formalnie zebranych i poddanych recyklingowi na świecie
Global E-waste Monitor 2024 wskazuje, że w 2022 roku udokumentowany poziom zbiórki i recyklingu elektroodpadów na świecie wyniósł 22,3%. Dane te pokazują znaczenie projektowania urządzeń pod kątem trwałości, możliwości naprawy oraz odzysku materiałów.
Kompleksowa produkcja a odpowiedzialność środowiskowa
Partner produkcyjny może mieć wpływ nie tylko na koszt i termin, lecz także na środowiskowy cykl życia urządzenia.
Na etapie przygotowania produktu można analizować:
- ograniczenie liczby wariantów materiałowych,
- możliwość naprawy,
- dostępność części zamiennych,
- łatwość demontażu,
- ograniczenie odpadów produkcyjnych,
- ponowne wykorzystanie opakowań,
- optymalizację wielkości partii,
- prawidłową segregację odpadów,
- zgodność komponentów z wymaganiami środowiskowymi.
Kompleksowy partner może połączyć dane dotyczące zakupów, produkcji, liczby odrzutów i zużycia materiałów. Dzięki temu łatwiej wskazać procesy generujące największe straty.
FAQ – najczęściej zadawane pytania
Co oznacza kompleksowa produkcja elektroniki?
Jest to model, w którym jeden partner organizuje kilka lub większość etapów powstawania produktu elektronicznego: od sprawdzenia dokumentacji i zakupów, przez montaż PCB, aż po testowanie, montaż końcowy i pakowanie.
Czym różni się EMS od samego montażu PCB?
Montaż PCB może być pojedynczą usługą polegającą na osadzeniu i lutowaniu komponentów. EMS, czyli Electronics Manufacturing Services, zwykle obejmuje szerszy zakres: zakupy, produkcję, testy, logistykę, montaż końcowy i obsługę całego cyklu produktu.
Czy jeden partner musi produkować PCB we własnym zakładzie?
Nie. Może korzystać z kwalifikowanych producentów PCB, pozostając odpowiedzialnym za wybór dostawcy, zamówienie, kontrolę jakości i terminowe dostarczenie płytek do montażu.
Czy kompleksowa produkcja jest przeznaczona tylko dla dużych firm?
Nie. Model może być szczególnie przydatny małym i średnim firmom, które nie mają własnego rozbudowanego działu zakupów, jakości, logistyki i industrializacji.
Czy można zlecić kompleksowo wykonanie prototypu?
Tak. Partner może zorganizować zakup części, wykonanie PCB, montaż oraz podstawowe testy. Warto jednak od początku ustalić, czy prototyp ma jedynie potwierdzić działanie, czy także przygotować produkt do produkcji seryjnej.
Czy kompleksowy wykonawca może zaproponować zamienniki?
Tak, ale każda zmiana powinna zostać zatwierdzona według uzgodnionej procedury. Zamiennik musi zostać oceniony pod kątem parametrów elektrycznych, mechanicznych, termicznych, programowych i regulacyjnych.
Kto jest właścicielem zakupionych komponentów?
Zależy to od umowy i modelu rozliczeń. Należy jednoznacznie ustalić własność materiałów, nadwyżek, komponentów powierzonych, testerów i oprzyrządowania.
Jak ograniczyć ryzyko uzależnienia od jednego wykonawcy?
Należy zachować aktualną dokumentację, prawa do oprzyrządowania, możliwość eksportu danych, przejrzystość zapasów oraz procedurę przeniesienia produkcji do innego zakładu.
Czy jeden partner zawsze skraca czas produkcji?
Nie zawsze. Korzyści czasowe wynikają przede wszystkim z lepszej koordynacji, mniejszej liczby transportów i szybszego przepływu informacji. Czas nadal zależy od dostępności komponentów, zdolności produkcyjnych i przygotowania dokumentacji.
Jak sprawdzić jakość potencjalnego wykonawcy?
Warto przeprowadzić audyt, sprawdzić stosowane standardy, procedury jakościowe, wyposażenie, kwalifikacje personelu, kontrolę ESD, identyfikowalność i sposób rozwiązywania niezgodności.
Czy warto zlecić partnerowi również pakowanie?
Tak, jeżeli wykonawca potrafi przeprowadzić końcowy test, oznakować urządzenia, skompletować akcesoria i przygotować produkt zgodnie z wymaganiami logistycznymi lub handlowymi.
Kiedy lepiej korzystać z kilku dostawców?
Kilku wykonawców może być lepszym rozwiązaniem przy bardzo dużych wolumenach, strategicznej potrzebie zabezpieczenia drugiego źródła albo konieczności wykorzystania unikatowych technologii dostępnych w różnych zakładach.
Jeden partner nie oznacza utraty kontroli
Najważniejszą korzyścią kompleksowej organizacji produkcji nie jest samo zmniejszenie liczby faktur czy wiadomości e-mail. Jest nią możliwość zarządzania produktem jako jednym spójnym procesem.
Projekt, zakupy, montaż, testy, jakość i logistyka wpływają na siebie nawzajem. Rozdzielenie ich między wiele firm może utrudniać przepływ informacji i rozmywać odpowiedzialność.
Dobry partner kompleksowy powinien upraszczać proces, ale jednocześnie zachowywać jego przejrzystość. Klient nadal powinien wiedzieć, z jakich materiałów powstaje produkt, według jakiej dokumentacji jest wykonywany, jakie testy przeszedł i jakie problemy wystąpiły podczas realizacji.
Czy kompleksowa organizacja produkcji elektroniki się opłaca?
Współpraca z jednym partnerem może ograniczyć koszty koordynacji, liczbę operacji logistycznych, ryzyko błędów dokumentacyjnych i czas potrzebny na rozwiązywanie problemów.
Największą wartość przynosi wtedy, gdy partner rzeczywiście potrafi zarządzać całym procesem, a nie tylko przekazywać zadania kolejnym podwykonawcom bez skutecznej kontroli.
Przed podjęciem decyzji należy ocenić jego kompetencje techniczne, organizację jakości, możliwości zakupowe, bezpieczeństwo danych, zdolność skalowania oraz warunki ewentualnego transferu produkcji.
Jeden partner zamiast wielu dostawców nie jest celem samym w sobie. Jest narzędziem pozwalającym zmienić rozproszony łańcuch usług w spójny, mierzalny i odpowiedzialnie zarządzany proces prowadzący od dokumentacji technicznej do gotowego urządzenia.
 2 comments
